Производственное предприятие якорных цепей с распорками с реальными мощностями
2026-04-19
Производственное предприятие якорных цепей с распорками с реальными мощностями — не маркетинговая формулировка, а технический запрос, который мы слышим от судовых инженеров, закупщиков флота и проектировщиков морских платформ уже более десяти лет. Реальные мощности — это не паспортные значения в каталоге, а гарантированная нагрузка при динамическом рывке, стабильность геометрии звена под циклическим изгибом, отсутствие микротрещин после 20 000 циклов испытаний на усталость. Именно такие параметры определяют, выдержит ли цепь шторм в Баренцевом море или аварийный отрыв от якорного устройства на глубине 120 метров.
Что скрывают «реальные мощности» на практике
Мы работали с тремя типовыми случаями, где заявленные характеристики не совпали с эксплуатационной реальностью. Первый — цепь класса R3 согласно ISO 1704, поставленная по ускоренному сроку: при испытании на растяжение разрыв произошёл на 12 % ниже номинала. Причина — отклонение в термообработке: температурный профиль печи не был зафиксирован в журнале контроля, а образцы для металлографии не отбирались. Второй случай — цепь с распорками для буровой установки: через 8 месяцев эксплуатации обнаружили ослабление фиксации распорок из-за недостаточной твёрдости стали 20Mn2. Третий — коррозионное растрескивание в зоне контакта звено–распорка при использовании в воде с высоким содержанием сероводорода. Все три ситуации решаются только одним способом: производственным контролем на каждом этапе — от литья заготовки до финальной прессовки распорки.
Как проверить, что мощности — реальные, а не теоретические
Закупщик должен требовать не просто сертификат соответствия, а конкретные документы:
- Протоколы испытаний каждой партии — не выборочно, а 100 % контроль растяжения, ударной вязкости и твёрдости по Роквеллу;
- Акт металлографического анализа — с указанием размера зерна, количества неметаллических включений (по ГОСТ 1778–70), отсутствия карбидных сеток;
- Отчёт по усталостным испытаниям — минимум 15 000 циклов при амплитуде ±30 % от предела текучести, с фиксацией деформации звена до и после;
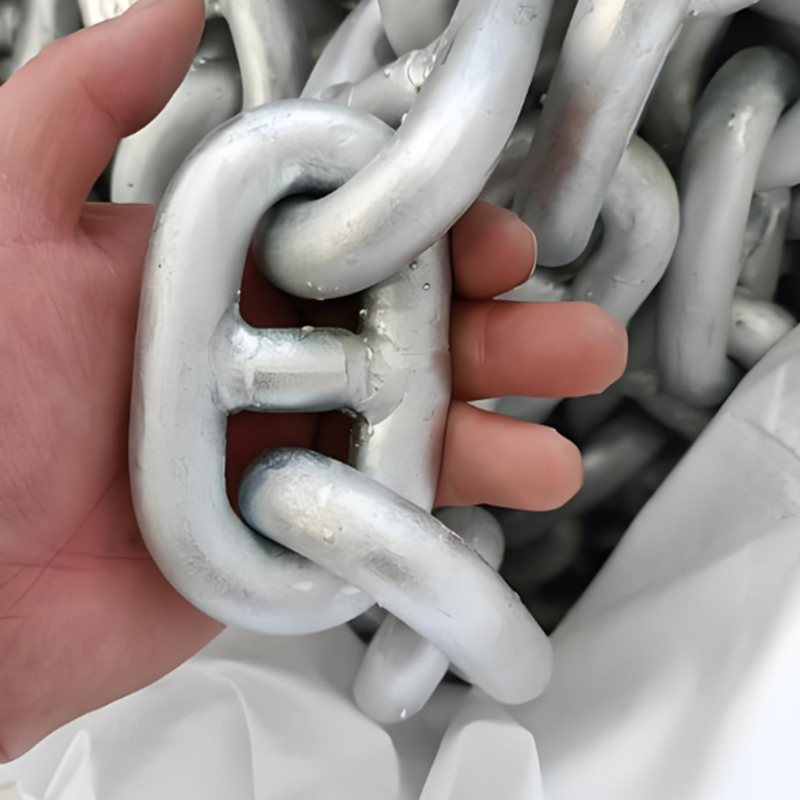
- Данные по распоркам: материал (сталь 42CrMo4 или аналог), метод крепления (прессовка с контролем усилия, а не сварка), результаты испытаний на выдергивание (не менее 1,8× предела текучести основного звена).
Без этих данных цифры в спецификации — условные обозначения. Мы видели, как заказчики принимали цепи с распорками по сертификату, а на борту судна обнаруживали люфт между звеном и распоркой уже после третьего швартова.
Почему интеграция производства решает проблему мощностей
ООО Циндао Цзиньфуцюань Якорные Цепи работает как единый технологический контур: собственная сталеплавильная печь, линия горячей ковки, термопечь с программным управлением, участок механической обработки распорок и автоматизированный стенд испытаний. Это исключает разрыв ответственности — когда литейный цех отвечает за заготовку, а механический — за распорку. Здесь распорка изготавливается из того же сплава, что и звено; её твёрдость рассчитывается как функция от твёрдости основного материала; прессовка выполняется при строго заданном усилии и температуре окружающей среды. На нашем заводе нет «сборки» — есть единство конструкции. Именно поэтому цепи с распорками классов R3 и R4 проходят сертификацию DNV GL и ABS без доработок, даже при заказах на 200+ тонн.
Производственное предприятие якорных цепей с распорками с реальными мощностями — это не адрес, а система гарантий
Реальные мощности не рождаются в офисе продаж. Они формируются в цехе: при температуре 1150 °C в печи, при давлении 850 тонн в прессе, при точности ±0,15 мм в станке с ЧПУ, при фиксации каждого цикла испытаний в базе данных с электронной подписью инженера. Мы знаем, что клиент не покупает «цепь». Он покупает уверенность, что при аварийном отрыве на волне высотой 8 метров нагрузка распределится равномерно, а распорка не сместится относительно звена. Эта уверенность — результат 28 лет непрерывного производства, 167 сертифицированных партий в 2023 году и отказа от 9,3 % заказов, где технические требования не совпадали с возможностями нашего оборудования. Производственное предприятие якорных цепей с распорками с реальными мощностями — это не описание компании. Это стандарт, который мы соблюдаем каждый день.